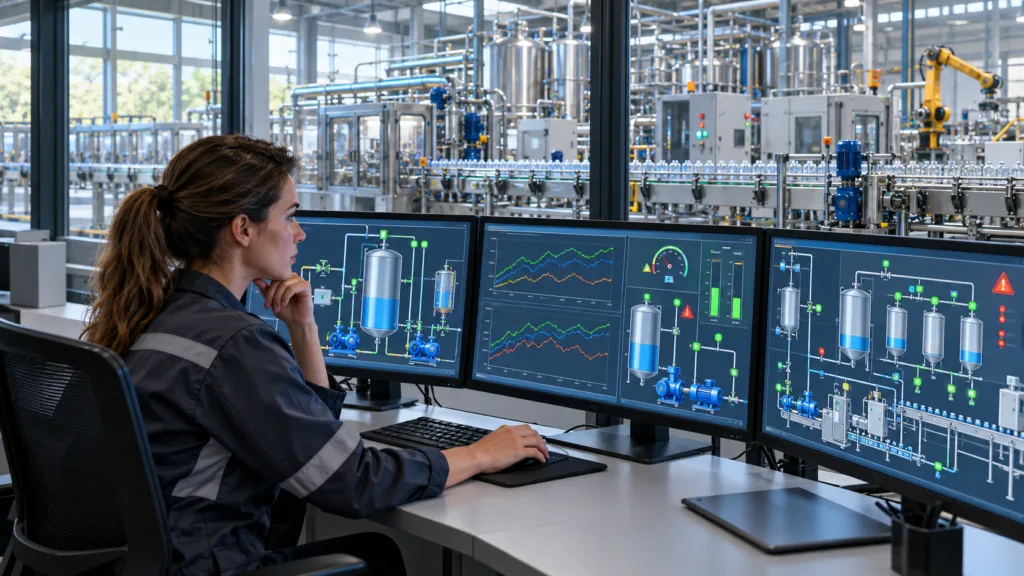
Une ligne s’arrête, mais personne ne sait immédiatement si la cause vient d’un capteur, d’un moteur ou d’un défaut d’alimentation. Ailleurs, les consommations dérivent pendant plusieurs semaines sans déclencher de réaction. Ce manque de visibilité est précisément ce que la supervision industrielle cherche à corriger.
Elle rassemble les informations utiles sur une même interface : états des équipements, mesures de procédé, alarmes, cadences, consommations et historiques. L’objectif n’est pas de collectionner des données. Une supervision bien conçue doit aider les équipes à comprendre une situation, à intervenir plus vite et à vérifier si les actions engagées produisent un résultat.
Qu’est-ce que la supervision industrielle ?
La supervision industrielle est un ensemble de moyens matériels et logiciels utilisés pour surveiller le fonctionnement d’une installation technique. Elle collecte les données issues du terrain, les présente sur des interfaces homme-machine et conserve les informations nécessaires à l’analyse.
Selon l’architecture retenue, elle peut aussi autoriser certaines commandes à distance : démarrage d’un équipement, modification d’une consigne, acquittement d’une alarme ou changement de mode de fonctionnement. Ces actions doivent être limitées par des droits d’accès et par les sécurités prévues dans les automates. La supervision ne remplace pas les fonctions de sécurité de la machine.
On la retrouve sur une ligne de production, une station de traitement de l’eau, une chaufferie, un entrepôt automatisé ou un réseau d’énergie. Elle peut couvrir une seule machine comme plusieurs usines. Dans ce dernier cas, une supervision multi-sites permet de comparer les installations tout en conservant, si nécessaire, un pilotage local.
Supervision et SCADA : quelle différence ?
Le terme SCADA signifie Supervisory Control and Data Acquisition, soit contrôle de supervision et acquisition de données. Il désigne une architecture capable de collecter les informations du terrain, de les visualiser, de les historiser et, dans certains cas, d’envoyer des commandes.
Dans l’usage courant, « supervision industrielle » et « SCADA » sont souvent employés comme des synonymes. La nuance tient surtout au périmètre. La supervision désigne la fonction globale de surveillance et d’aide à l’exploitation, tandis que le SCADA correspond au système technique qui assure cette fonction.
Comment fonctionne une architecture de supervision industrielle ?
Une supervision fiable repose sur une chaîne complète. Un bel écran ne compense ni un capteur mal étalonné ni une communication instable. Avant de travailler l’interface, il faut donc comprendre comment la donnée remonte depuis l’équipement.
Capteurs et instruments → automates → réseau industriel → serveur SCADA → IHM et historiques → MES ou outils de gestion
Le niveau terrain : capteurs et actionneurs
Les capteurs mesurent une température, une pression, un débit, un niveau, une vitesse, une position ou une consommation électrique. Des informations binaires indiquent également qu’une porte est ouverte, qu’un moteur fonctionne ou qu’un défaut est présent.
Les actionneurs exécutent les ordres physiques : moteurs, pompes, vannes, vérins ou résistances chauffantes. Leur état doit être distingué de la commande envoyée. Une pompe peut recevoir un ordre de marche sans tourner réellement, par exemple en raison d’un défaut moteur.
Le contrôle-commande : automates API ou PLC
L’automate programmable industriel, appelé API en français ou PLC en anglais, traite les entrées du terrain et commande les sorties selon un programme. Il gère les séquences de production, les régulations et les verrouillages nécessaires au procédé.
L’automate continue normalement à piloter l’installation même si l’écran de supervision est indisponible. Cette séparation est importante : les fonctions indispensables au fonctionnement et à la sécurité ne doivent pas dépendre uniquement du serveur SCADA.
Les réseaux et protocoles de communication
Les automates transmettent leurs données par des réseaux industriels. Des protocoles comme Modbus, OPC UA ou MQTT peuvent être employés selon les équipements, l’âge de l’installation et les besoins d’interopérabilité.
La compatibilité annoncée sur une fiche technique ne suffit pas toujours. Il faut vérifier la version du protocole, les fonctions réellement prises en charge, le volume de variables, la fréquence de lecture et la qualité des pilotes de communication. Sur un parc ancien, une passerelle peut être nécessaire.
Le serveur SCADA, l’IHM et l’historisation
Le serveur SCADA centralise les données, applique les règles d’alarme et alimente les postes opérateurs. L’IHM industrielle affiche des synoptiques, des valeurs, des courbes et des commandes. Selon les besoins, l’accès peut se faire depuis un poste fixe, un navigateur web ou un terminal mobile sécurisé.
Une base d’historisation conserve les événements et les mesures. Leur durée de conservation et leur précision doivent être définies selon l’usage. Une température critique peut nécessiter un suivi détaillé, tandis qu’une donnée secondaire n’a pas forcément besoin d’être enregistrée chaque seconde pendant plusieurs années.
Les fonctions essentielles d’un logiciel de supervision industrielle
Un logiciel de supervision ne se juge pas au nombre d’écrans disponibles. Les fonctions suivantes doivent surtout être cohérentes avec le travail réel des équipes.
- Visualisation en temps réel : états de marche, modes, valeurs de procédé, défauts et progression de la production.
- Synoptiques industriels : représentation compréhensible d’une ligne, d’un réseau ou d’une installation, sans surcharge graphique.
- Gestion des alarmes : détection, priorité, horodatage, acquittement et suivi du retour à la normale.
- Courbes de tendances : comparaison de plusieurs variables pour repérer une dérive ou comprendre un incident.
- Historisation : conservation des mesures, changements d’état, actions opérateur et événements techniques.
- Rapports : bilans de production, arrêts, consommations, qualité ou performance par équipe et par période.
- Gestion des utilisateurs : droits différenciés pour la consultation, l’acquittement, la modification des consignes et l’administration.
La gestion des alarmes mérite une attention particulière. Une installation qui génère des centaines de messages peu utiles finit par ne plus être surveillée correctement. Chaque alarme devrait correspondre à une situation identifiable, avoir une priorité justifiée et appeler une action possible. Un simple événement d’information n’a pas à être traité comme un défaut critique.
Quels bénéfices attendre d’une supervision d’usine ?
Le premier gain est la réduction du temps passé à chercher l’origine d’un problème. L’opérateur voit quel équipement s’est arrêté, dans quel ordre les défauts sont apparus et quelles valeurs ont précédé l’incident. La maintenance dispose ainsi d’un point de départ plus solide.
La supervision permet aussi de suivre des indicateurs opérationnels :
- la disponibilité des équipements et la durée des arrêts ;
- le TRS, ou OEE en anglais, qui rapproche disponibilité, performance et qualité ;
- la cadence réelle par rapport à la cadence attendue ;
- le taux de rebut ou le nombre de produits non conformes ;
- les consommations d’électricité, d’eau, de gaz ou d’air comprimé ;
- la fréquence des défauts et le temps moyen d’intervention.
Ces indicateurs n’ont de valeur que si les données de départ sont fiables. Un arrêt non catégorisé ou un compteur mal configuré fausse rapidement un tableau de bord. Il faut également éviter de confondre corrélation et cause : une hausse de température observée avant une panne donne une piste, mais ne prouve pas à elle seule l’origine du défaut.
Pour la maintenance, les historiques facilitent l’identification des dérives répétitives. Ils peuvent alimenter une maintenance conditionnelle, par exemple lorsqu’une intensité moteur ou une vibration dépasse progressivement son niveau habituel. Parler de maintenance prédictive exige toutefois des données suffisantes, des modèles adaptés et un suivi rigoureux. Un simple graphique de tendance ne constitue pas une prédiction.
Automatisme, SCADA, MES et ERP : ne pas confondre les rôles
Ces systèmes échangent souvent des données, mais ils ne travaillent ni au même niveau ni à la même échelle de temps.
| Système | Fonction principale | Exemple concret |
|---|---|---|
| Automate API/PLC | Commander le procédé et exécuter les séquences | Démarrer une pompe lorsque le niveau atteint un seuil |
| SCADA | Acquérir, afficher, historiser et parfois piloter | Afficher le niveau, déclencher une alarme et tracer son évolution |
| Supervision | Donner une vue exploitable de l’installation | Présenter l’état global d’une ligne et guider le diagnostic |
| MES | Suivre l’exécution de la production | Gérer les ordres, les lots, les temps et la traçabilité |
| ERP | Gérer les ressources et les opérations de l’entreprise | Planifier les commandes, les stocks, les achats et la facturation |
Une donnée peut traverser plusieurs niveaux. L’automate compte les pièces, le SCADA affiche la cadence, le MES rattache la quantité à un ordre de fabrication et l’ERP utilise la production déclarée pour actualiser le stock. Les interfaces doivent préciser qui produit la donnée de référence et comment les erreurs de transmission sont traitées.
Mettre en place une supervision industrielle étape par étape
- Définir les usages. Il faut partir des décisions à prendre : détecter un arrêt, suivre une consommation, retrouver les conditions d’un défaut qualité ou comparer plusieurs ateliers.
- Inventorier les équipements. L’étude recense les automates, capteurs, compteurs, réseaux, versions logicielles et protocoles disponibles. Les machines anciennes doivent être examinées avec soin.
- Sélectionner les données utiles. Chaque variable doit avoir un nom clair, une unité, une source et une fréquence de mise à jour adaptée. Collecter toutes les données « au cas où » alourdit le projet.
- Choisir l’architecture. Serveur local, redondance, postes clients, accès web, hébergement distant et supervision multi-sites dépendent des contraintes de disponibilité et de réseau.
- Concevoir les écrans. L’opérateur doit identifier rapidement l’état normal, l’équipement en défaut et l’action autorisée. Les animations décoratives et les couleurs permanentes nuisent souvent à la lecture.
- Régler les alarmes. Les seuils, délais, priorités et conditions d’inhibition doivent être validés avec l’exploitation. Une alarme intempestive doit être corrigée, pas simplement ignorée.
- Tester les scénarios. Les essais couvrent les pertes de communication, valeurs incohérentes, pannes de serveur, changements de mode, acquittements et droits d’accès.
- Former et documenter. Les opérateurs doivent savoir lire les écrans et réagir aux alarmes. L’équipe technique doit disposer des sauvegardes, procédures de restauration et documents d’architecture.
- Maintenir la solution. L’ajout d’une machine, le remplacement d’un automate ou une évolution réseau impose de mettre à jour les variables, écrans, licences et sauvegardes.
Un déploiement progressif est souvent plus sûr qu’une bascule générale. Une ligne pilote permet de valider la nomenclature des données, l’ergonomie des écrans et les règles d’alarme avant de reproduire le modèle sur tout le site.
Comment choisir un logiciel SCADA ?
Le bon logiciel n’est pas nécessairement celui qui propose le plus de fonctions. Il doit s’intégrer au parc existant, rester maintenable et pouvoir évoluer sans imposer une reconstruction complète à chaque extension.
Compatibilité et capacité technique
La première vérification porte sur les automates et protocoles supportés. Il faut aussi examiner le nombre de variables ou de « tags », la fréquence d’acquisition, les capacités d’historisation, la redondance des serveurs et les interfaces avec le MES ou d’autres bases de données.
Pour une installation multi-sites, la solution doit gérer les coupures de liaison. Un site distant ne devrait pas perdre toutes ses données parce que la connexion centrale est momentanément indisponible. Un stockage local avec synchronisation ultérieure peut être nécessaire.
Ergonomie et maintenance
L’interface doit rester lisible sur les équipements réellement utilisés : grand écran en salle de contrôle, poste industriel ou tablette. Les écrans doivent distinguer clairement une commande, une mesure et une alarme.
Côté maintenance, il faut vérifier la facilité de sauvegarde, de restauration, de duplication des équipements et de gestion des versions. Une plateforme très personnalisable peut devenir difficile à maintenir si chaque écran repose sur des scripts spécifiques connus d’une seule personne.
Licences, support et coût global
Le prix dépend du nombre de variables, de clients, de serveurs et de modules. Les options d’historisation, de reporting, d’accès web ou de redondance peuvent être facturées séparément. À cela s’ajoutent l’intégration, les équipements réseau, la migration des anciennes données, les tests, la formation et la maintenance.
Comparer uniquement le prix de la licence donne donc une vision incomplète. Le coût global doit intégrer les mises à jour, le support, les extensions futures et le temps nécessaire pour modifier l’application. Une licence économique devient un mauvais choix si chaque changement exige une intervention lourde ou si les pilotes compatibles avec le parc sont limités.
Cybersécurité et gestion des accès
La connexion d’un système SCADA au réseau de l’entreprise ou à un accès distant augmente sa surface d’exposition. L’accès web et la mobilité sont pratiques, mais ils ne doivent pas conduire à rendre directement joignables les équipements industriels depuis Internet.
Les mesures à prévoir comprennent notamment :
- la séparation des réseaux bureautiques et industriels ;
- des comptes individuels avec des droits limités au besoin réel ;
- une authentification renforcée pour les accès distants ;
- la suppression ou le changement des identifiants par défaut ;
- la journalisation des connexions et des modifications de consignes ;
- des sauvegardes testées et conservées de manière protégée ;
- une procédure encadrée pour les mises à jour et les interventions des prestataires.
La disponibilité reste une contrainte particulière du monde industriel. Une mise à jour ne se déploie pas sans vérifier sa compatibilité avec les pilotes, les automates et les fenêtres d’arrêt. Il faut arbitrer entre correction des vulnérabilités et continuité de production, avec une procédure documentée plutôt qu’un report permanent.
Exemples d’utilisation selon les secteurs
Dans l’industrie manufacturière, la supervision des machines industrielles suit les cadences, arrêts, défauts et changements de série. Dans l’agroalimentaire, elle peut enregistrer des températures, des temps de cycle et des paramètres de nettoyage utiles à la traçabilité.
Une installation de traitement de l’eau surveille les niveaux, débits, pressions, pompes et données de qualité. Dans l’énergie, la plateforme consolide les puissances, consommations et états des équipements. Un entrepôt automatisé suit les convoyeurs, capteurs, ascenseurs et zones de blocage afin d’orienter rapidement l’intervention.
Pour un bâtiment ou une infrastructure technique, la logique reste proche, même si l’on parle souvent de gestion technique centralisée. Chauffage, ventilation, éclairage, production de froid et comptage énergétique peuvent être supervisés depuis une interface commune. Le vocabulaire change, mais l’exigence terrain reste la même : une information compréhensible et exploitable.
Questions fréquentes sur la supervision industrielle
La supervision peut-elle réduire les arrêts de production ?
Elle peut réduire le temps de détection et de diagnostic, à condition que les alarmes soient bien réglées et les historiques exploitables. Elle ne corrige toutefois ni une machine sous-dimensionnée ni un défaut mécanique récurrent. Les données doivent déboucher sur des actions de maintenance ou d’amélioration.
Peut-on conserver les automates existants ?
Oui, si leurs protocoles sont compatibles ou si une passerelle adaptée peut être installée. Il faut vérifier la capacité des automates à fournir les données sans perturber leur cycle, ainsi que la disponibilité des documentations et des programmes sources.
Une supervision en temps réel est-elle réellement instantanée ?
Le terme désigne généralement un affichage suffisamment rapide pour l’exploitation. Le délai dépend du capteur, du cycle automate, du réseau, de la fréquence d’acquisition et du rafraîchissement de l’écran. Toutes les données n’exigent pas la même rapidité : quelques secondes peuvent convenir à une consommation, mais pas à un événement de procédé très bref.
Combien coûte une solution de supervision industrielle ?
Il n’existe pas de tarif pertinent sans connaître le nombre d’équipements, de variables, de postes et de sites. La complexité des interfaces, la reprise d’un existant, la redondance, l’historisation et les exigences de cybersécurité pèsent souvent davantage que le simple nombre d’écrans.
Quelles données faut-il superviser en priorité ?
Il faut commencer par les données qui déclenchent une décision : états de marche, défauts bloquants, paramètres critiques, compteurs de production et consommations significatives. Si personne ne peut expliquer à quoi servira une variable, comment elle sera interprétée et combien de temps elle doit être conservée, mieux vaut ne pas l’intégrer avant d’avoir clarifié son usage.