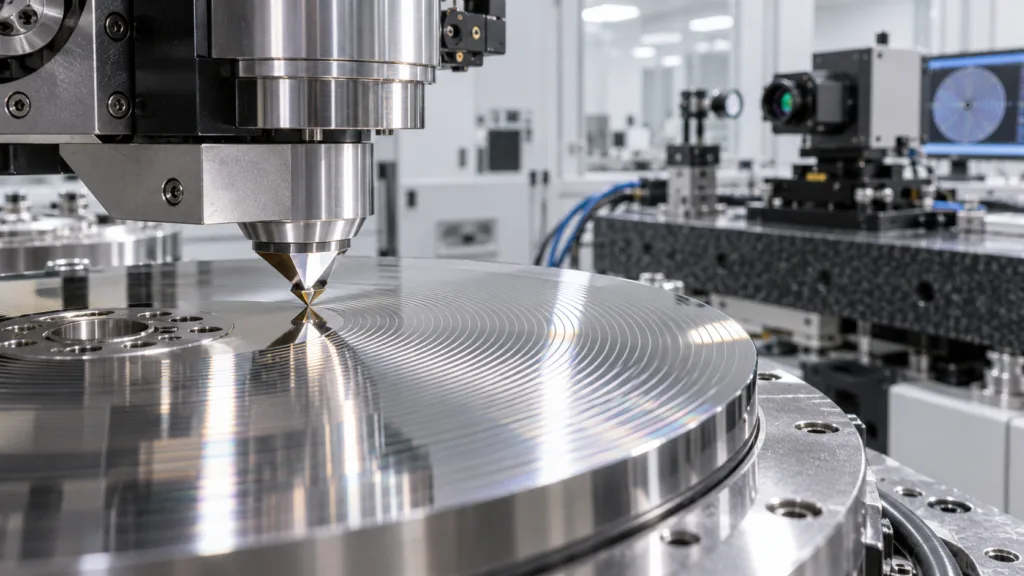
Une machine annoncée comme précise au nanomètre ne produit pas automatiquement une pièce « nano ». Il faut distinguer la résolution des axes, la taille des motifs, la quantité de matière enlevée, la précision de forme et l’état de surface. Cette nuance évite une erreur fréquente dans les projets industriels : choisir un équipement impressionnant sur le papier sans vérifier que le procédé, le matériau et les moyens de contrôle sont compatibles avec la fonction attendue.
Qu’est-ce que le nano machining ?
Le nano machining, appelé nano-usinage en français, désigne un ensemble de techniques permettant d’enlever, de déplacer ou de modifier de la matière avec un niveau de contrôle situé à l’échelle nanométrique ou submicrométrique. Un nanomètre correspond à un milliardième de mètre.
Le terme ne signifie pas nécessairement que la pièce entière mesure quelques nanomètres. Une optique de plusieurs centimètres peut relever du nano-usinage si sa rugosité, sa précision de forme ou les motifs présents sur sa surface sont contrôlés à cette échelle. À l’inverse, une pièce microscopique fabriquée avec des tolérances relativement larges n’est pas forcément nano-usinée.
Quatre grandeurs doivent donc être examinées séparément :
- la dimension globale de la pièce, qui peut rester millimétrique ou centimétrique ;
- la taille des structures produites, par exemple des sillons, cavités ou motifs nanométriques ;
- la précision de positionnement de l’outil ou du faisceau ;
- la qualité géométrique et surfacique, comprenant la rugosité, l’ondulation et l’écart de forme.
Le nano-usinage ne se résume donc pas à une réduction de l’usinage conventionnel. À cette échelle, le rayon d’arête de l’outil, la structure cristalline du matériau, les phénomènes thermiques et les interactions entre la surface et l’environnement deviennent déterminants.
Nano-usinage, micro-usinage et usinage ultrapréécis : quelles différences ?
Les frontières entre ces familles ne sont pas parfaitement normalisées. Un procédé peut être qualifié de micro-usinage par la taille de la pièce, d’usinage ultrapréécis par sa performance géométrique et de nano-usinage par la rugosité obtenue. Le vocabulaire doit donc être rattaché à une spécification mesurable.
| Critère | Micro-usinage | Usinage ultrapréécis | Nano-usinage |
|---|---|---|---|
| Point de départ | Pièces ou motifs micrométriques | Très faible erreur de forme et état de surface maîtrisé | Enlèvement ou structuration avec contrôle nanométrique |
| Taille des pièces | Souvent petite | Petite à relativement grande | Pas nécessairement nanométrique |
| Outils courants | Micro-fraises, micro-forets, laser, micro-EDM | Outils diamant, rectification fine, machines hydrostatiques | Pointe AFM, faisceau d’ions, laser ultracourt, outil diamant |
| Résultat recherché | Canaux, trous et composants miniaturisés | Précision de forme et surface très lisse | Nanostructures, modification locale ou finition nanométrique |
| Environnement | Contrôle variable selon la tolérance | Forte maîtrise thermique et vibratoire | Contrôle thermique, vibratoire et souvent particulaire poussé |
| Applications types | Microfluidique, médical, micromécanique | Optiques, moules de précision, composants scientifiques | Semi-conducteurs, photonique, NEMS, surfaces fonctionnelles |
La nanofabrication est encore plus large. Elle inclut le dépôt de couches minces, l’auto-assemblage, la lithographie, la croissance de matériaux et la gravure. Le nano machining correspond plutôt aux opérations de retrait ou de modification localisée, même si les frontières se recouvrent dans les procédés hybrides.
Quels sont les principaux procédés de nano-usinage ?
Le bon procédé dépend moins d’une étiquette technologique que du couple matériau-fonction. Produire une surface optique continue, ouvrir un canal dans du verre ou corriger un circuit intégré ne demande ni les mêmes outils ni le même débit.
Nano-usinage mécanique
Le tournage diamant, ou diamond turning, utilise un outil monocristallin très affûté sur une machine d’ultraprécision. Il convient notamment à certains métaux non ferreux, polymères et cristaux utilisés en optique. Il permet de produire directement des géométries complexes et des surfaces très lisses. Son emploi sur des matériaux ferreux est plus délicat, car les interactions avec le carbone peuvent accélérer l’usure de l’outil.
Le nano-fraisage reprend le principe du fraisage avec des déplacements et des profondeurs de passe extrêmement faibles. Il sert à créer des motifs, des microcavités ou des surfaces structurées. La moindre erreur de faux-rond, une arête endommagée ou un copeau mal évacué devient alors visible sur la pièce.
La nano-rectification utilise des abrasifs fins et une cinématique très stable. Elle est pertinente pour les matériaux durs ou fragiles, à condition de maîtriser les efforts afin de limiter les fissures et les dommages sous la surface.
L’usinage par microscope à force atomique, ou AFM, emploie une pointe pour rayer, déplacer ou retirer localement de la matière. La précision est très élevée, mais la zone traitée et la vitesse restent faibles. C’est surtout une technique de recherche, de prototypage ou de correction locale.
Procédés laser et par faisceau
Le nano-usinage laser concentre une énergie lumineuse sur une zone très réduite. Les lasers à impulsions ultracourtes, notamment femtosecondes, limitent la diffusion de chaleur par rapport à des impulsions plus longues. Ils peuvent structurer des métaux, des verres, des polymères et certains matériaux biologiques. Cela ne supprime pas tout risque : débris, refusion locale, modification chimique et zone affectée doivent être contrôlés.
Le faisceau d’ions focalisés, ou FIB, retire la matière par pulvérisation ionique. Il sert à préparer des échantillons, réaliser des coupes, corriger des circuits ou fabriquer de petites structures tridimensionnelles. Sa grande précision a un revers : le débit est faible et le faisceau peut provoquer une implantation ionique, une redéposition de matière ou une altération de la surface.
Le faisceau d’électrons intervient principalement en lithographie. Il expose une résine selon un motif numérique, puis des étapes de développement, de gravure ou de dépôt transfèrent ce motif au substrat. Il ne s’agit donc pas toujours d’un usinage direct, mais la technique appartient à la chaîne de fabrication de nombreuses nanostructures.
Procédés électriques, électrochimiques et chimiques
La nano-EDM adapte le principe de l’électroérosion à des volumes très faibles. Des décharges électriques enlèvent de la matière sans contact mécanique direct. Le matériau doit être conducteur et le contrôle des impulsions, de l’entrefer et du fluide diélectrique devient particulièrement délicat.
Le nano-usinage électrochimique dissout localement un matériau conducteur grâce à une réaction contrôlée. L’absence d’effort de coupe réduit les contraintes mécaniques et l’usure d’un outil classique, mais la localisation de la réaction et la gestion de l’électrolyte exigent une installation rigoureuse.
La gravure chimique, sèche ou humide, retire sélectivement certaines zones après masquage. Elle est très utilisée dans les filières de semi-conducteurs et de microsystèmes. Selon le procédé, la gravure peut être isotrope, donc progresser dans plusieurs directions, ou anisotrope, avec une direction privilégiée.
Les chaînes industrielles associent souvent plusieurs méthodes : tournage puis polissage, lithographie puis gravure, laser puis finition mécanique. Un procédé hybride est intéressant s’il réduit réellement le nombre de défauts ou le temps global. Empiler des technologies sans stratégie de contrôle ajoute surtout des reprises et des incertitudes.
Quels équipements sont nécessaires ?
À cette échelle, la machine seule ne suffit pas. Le sol, la température de la salle, le montage de la pièce et le moyen de mesure font partie du procédé.
| Équipement | Fonction | Point de vigilance |
|---|---|---|
| Machine d’ultraprécision | Assurer des mouvements réguliers avec de très faibles erreurs | Stabilité des guidages, broches et boucles de commande |
| Table ou fondation antivibratoire | Isoler les vibrations du bâtiment et des équipements voisins | Basses fréquences et transmissions par le sol |
| Actionneurs piézoélectriques | Réaliser des déplacements fins et rapides | Course limitée, dérive et hystérésis selon le système |
| Outils diamant ou pointes spécialisées | Couper ou structurer avec une arête très fine | Usure, contamination et compatibilité avec le matériau |
| Enceinte thermiquement contrôlée | Limiter les dilatations de la machine et de la pièce | Gradient thermique, flux d’air et temps de stabilisation |
| Environnement propre | Réduire les particules sur les surfaces et substrats | Nettoyage, manipulation et filtration de l’air |
| AFM, profilomètre ou interféromètre | Mesurer la topographie, la rugosité ou la forme | Plage de mesure et incertitude compatibles avec la spécification |
| Microscope électronique | Observer les motifs et certains défauts fins | Préparation de l’échantillon et interprétation des images |
Le montage de la pièce mérite une attention particulière. Un serrage trop fort peut déformer un substrat mince ; un serrage insuffisant laisse apparaître des déplacements ou des vibrations. Une surface parfaite sur la machine peut ainsi sortir hors tolérance après desserrage.
Quels matériaux peut-on nano-usiner ?
De nombreux matériaux peuvent être travaillés, mais pas avec le même procédé ni le même niveau de dommage.
- Métaux : aluminium, cuivre, nickel et alliages compatibles avec la coupe diamant, l’électrochimie ou le laser.
- Semi-conducteurs : silicium et autres substrats destinés aux circuits, capteurs et microsystèmes.
- Verres et céramiques : matériaux utiles en optique et en électronique, mais sensibles aux fissures et aux défauts sous-surface.
- Polymères : intéressants pour la microfluidique, les moules et certains composants optiques, avec un risque de déformation thermique ou de bavure.
- Composites : difficiles à traiter uniformément en raison des différences de dureté entre matrice et renfort.
- Films minces : couches fonctionnelles dont l’épaisseur impose de contrôler précisément la profondeur d’enlèvement.
- Matériaux biologiques : traités dans des applications ciblées, avec des contraintes supplémentaires liées à la chaleur et à la préservation des fonctions biologiques.
La dureté n’est pas le seul critère. La fragilité, la conductivité électrique, l’absorption du laser, la structure cristalline et la réaction chimique avec l’outil orientent le choix. Un procédé efficace sur l’aluminium peut être inadapté à une céramique ou à un acier.
Quelles sont les applications du nano machining ?
| Secteur | Applications | Procédés possibles |
|---|---|---|
| Optique et photonique | Lentilles, miroirs, réseaux, surfaces diffractives | Tournage diamant, rectification fine, laser, lithographie |
| Semi-conducteurs | Masques, correction de circuits, préparation d’échantillons | FIB, faisceau d’électrons, gravure |
| MEMS et NEMS | Capteurs, actionneurs, résonateurs | Lithographie, gravure, procédés par faisceau |
| Microfluidique | Canaux, mélangeurs et moules de réplication | Micro et nano-fraisage, laser, lithographie |
| Médical | Surfaces fonctionnelles, composants miniaturisés, outils de laboratoire | Laser ultracourt, usinage mécanique, gravure |
| Aéronautique et spatial | Optiques, capteurs et composants scientifiques | Usinage ultrapréécis, finition nanométrique |
| Recherche | Pointes, échantillons, photocathodes et dispositifs expérimentaux | FIB, AFM, tournage diamant, polissage |
Le nano-usinage est surtout pertinent pour les pièces à forte valeur fonctionnelle. Il serait peu rationnel de l’utiliser lorsque la fonction peut être obtenue avec un micro-usinage classique ou une finition moins exigeante. La tolérance doit venir du besoin physique — transmission optique, frottement, étanchéité ou comportement électrique — et non d’un objectif de précision posé sans justification.
Quels sont les principaux défis techniques ?
Les vibrations constituent une première source d’erreur. Une pompe, un groupe froid, un ascenseur ou une circulation de véhicules peut transmettre des perturbations à la machine. Une table antivibratoire aide, mais elle ne corrige pas un mauvais emplacement ni une fondation inadaptée.
La température agit sur la pièce, l’outil, la broche et la structure de la machine. Une variation faible peut suffire à déplacer le résultat hors tolérance. La stabilité dans le temps compte autant que la température moyenne : il faut laisser les équipements et les pièces atteindre leur équilibre avant d’usiner ou de mesurer.
Le comportement de l’outil change également. À très faible profondeur de passe, le rayon d’arête n’est plus négligeable par rapport à l’épaisseur de matière retirée. L’outil peut repousser ou labourer la surface au lieu de former un copeau propre. Son usure modifie ensuite progressivement la géométrie produite.
La contamination devient visible à l’échelle de la fonction. Une particule, un résidu de nettoyage ou une trace organique peut fausser une mesure, rayer la surface ou perturber une étape de lithographie. Le parcours de la pièce entre nettoyage, usinage, stockage et contrôle doit donc être défini avec autant de soin que le programme machine.
Enfin, la productivité reste une limite forte. Plus le faisceau ou l’outil travaille sur une zone réduite, plus le temps nécessaire pour couvrir une grande surface augmente. Les procédés parallèles, la réplication par moule ou la combinaison de plusieurs technologies peuvent améliorer le débit, mais ils ajoutent des étapes de qualification.
Comment contrôler la qualité d’une surface nano-usinée ?
Une valeur de rugosité isolée ne suffit pas. Deux surfaces affichant le même Ra peuvent présenter des rayures, des ondulations ou des défauts locaux très différents. Le plan de contrôle doit correspondre à la fonction de la pièce.
Les paramètres Ra ou Sa décrivent une moyenne de rugosité sur un profil ou une surface. D’autres paramètres peuvent être nécessaires pour caractériser la hauteur des pics, la profondeur des creux, la distribution spatiale ou la direction des traces d’usinage. La précision de forme, comme l’écart à une sphère ou à un plan, se mesure séparément.
Plusieurs moyens sont complémentaires :
- l’AFM fournit une topographie très fine sur une petite zone ;
- la profilométrie tactile ou optique mesure des profils et des surfaces selon l’instrument ;
- l’interférométrie convient à de nombreuses surfaces optiques et mesures de forme ;
- la microscopie électronique révèle des motifs et défauts difficiles à observer en optique ;
- les coupes et analyses complémentaires servent à détecter les dommages sous-surface.
Il faut aussi préciser la taille de la zone mesurée, le filtrage appliqué, la résolution latérale et l’incertitude. Contrôler une minuscule zone parfaite ne garantit pas l’homogénéité de toute la pièce. À l’inverse, un instrument couvrant une grande surface peut ne pas résoudre les défauts les plus fins.
Avantages et limites du nano-usinage
| Avantages | Limites |
|---|---|
| Création de motifs et de géométries très fins | Temps de traitement parfois long |
| Très faible rugosité accessible sur certains matériaux | Résultat fortement dépendant du matériau |
| Modification locale sans reprendre toute la pièce | Risque de dommages thermiques, mécaniques ou ioniques |
| Fabrication de surfaces optiques ou fonctionnelles | Environnement et métrologie exigeants |
| Compatibilité avec des composants à forte valeur ajoutée | Investissement et maintenance élevés |
Le coût ne se limite pas au prix d’achat de la machine. Il comprend l’aménagement du local, le traitement des vibrations, la régulation thermique, les consommables, les outils, la métrologie, la formation et le temps de qualification. Une machine très performante installée dans un environnement instable devient rapidement un mauvais investissement.
Quel avenir pour le nano machining ?
Les évolutions portent sur le contrôle en boucle fermée, l’automatisation et l’association de procédés. Des mesures réalisées pendant ou juste après l’opération peuvent servir à corriger une dérive d’outil, une erreur de forme ou un défaut local sans reprendre toute la gamme.
L’intégration avec les outils de conception et de fabrication assistées par ordinateur progresse également. Le véritable enjeu n’est pas seulement de programmer une trajectoire, mais de relier la géométrie théorique au comportement physique du procédé : réponse thermique, usure, énergie déposée et incertitude de mesure.
Les procédés hybrides devraient rester importants pour les surfaces fonctionnelles. Une première technologie assure le débit, puis une seconde réalise la finition ou les détails fins. Cette organisation est souvent plus réaliste qu’un traitement nanométrique de la totalité d’une grande pièce.
FAQ sur le nano machining
Quelle est la différence entre micro-usinage et nano-usinage ?
Le micro-usinage se rapporte généralement à des pièces, outils ou structures micrométriques. Le nano-usinage met l’accent sur un enlèvement, une structuration ou une qualité de surface contrôlés à l’échelle nanométrique. Une même gamme peut associer les deux.
Le nano machining est-il une technique de fabrication ou de finition ?
Il peut remplir les deux fonctions. Le FIB, la lithographie ou l’usinage par sonde peuvent créer directement une structure. Le tournage diamant, la rectification fine ou certains procédés laser peuvent aussi servir à finir une surface déjà fabriquée.
Quels matériaux peuvent être nano-usinés ?
Les métaux, semi-conducteurs, verres, céramiques, polymères et films minces peuvent être traités avec des méthodes adaptées. La compatibilité dépend notamment de la conductivité, de la fragilité, de l’absorption optique et de la réaction du matériau avec l’outil ou le milieu.
Combien coûte une machine de nano-usinage ?
Il n’existe pas de prix représentatif unique. Une plateforme laser, une machine de tournage diamant et un système FIB n’ont ni la même architecture ni les mêmes infrastructures. Le budget doit intégrer le local, la métrologie, les accessoires, la maintenance et la qualification du procédé, pas seulement l’équipement principal.
Le laser peut-il réaliser du nano-usinage ?
Oui, notamment avec des impulsions ultracourtes et des stratégies de focalisation adaptées. La taille du résultat ne dépend toutefois pas seulement du diamètre apparent du faisceau : l’interaction avec le matériau, le seuil d’ablation, la diffusion thermique et les étapes de post-traitement comptent aussi.
Quelles mesures permettent de vérifier une surface nanométrique ?
L’AFM, la profilométrie, l’interférométrie et la microscopie électronique apportent des informations complémentaires. Le moyen de contrôle doit être choisi à partir de la grandeur spécifiée et de l’étendue à inspecter. Si l’incertitude de mesure n’est pas suffisamment inférieure à la tolérance recherchée, la conformité de la pièce ne peut pas être établie de manière fiable.