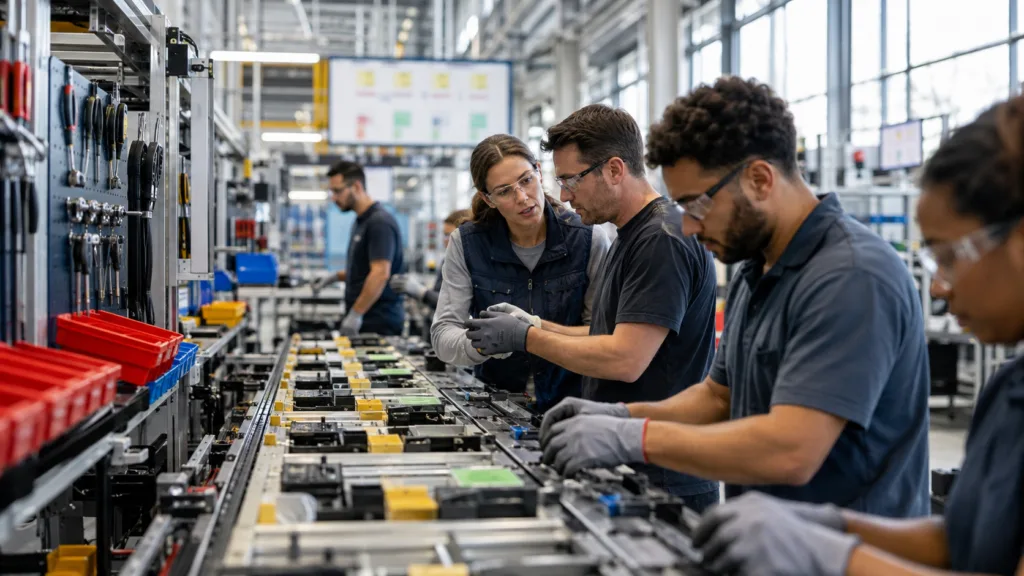
Une machine qui tourne en permanence n’est pas forcément productive. Si elle fabrique trop tôt, alimente un stock déjà plein ou génère des pièces à reprendre, elle consomme des ressources sans répondre davantage au besoin du client. Le lean manufacturing part de ce constat : la performance d’une usine dépend moins de l’occupation maximale de chaque poste que de la fluidité de l’ensemble du processus. Il ne s’agit donc pas de faire travailler les équipes plus vite, mais de réduire les attentes, les mouvements inutiles, les défauts et les opérations sans valeur ajoutée.
Qu’est-ce que le lean manufacturing ?
Le lean manufacturing, aussi appelé lean production, production allégée ou production au plus juste, est une démarche d’organisation industrielle visant à créer la valeur attendue par le client avec le moins de gaspillage possible. Cette valeur peut être une fonction, un niveau de qualité, un délai ou une personnalisation pour lesquels le client est réellement prêt à payer.
Une opération qui transforme le produit conformément au besoin est généralement considérée comme créatrice de valeur. À l’inverse, déplacer une palette, attendre une validation, rechercher un outil ou reprendre une pièce défectueuse consomme du temps sans améliorer le produit. Certaines tâches sans valeur ajoutée restent néanmoins nécessaires, par exemple un contrôle réglementaire. L’enjeu est alors de les sécuriser et de les simplifier, pas de les supprimer aveuglément.
Les origines dans le Toyota Production System
Le Lean trouve son origine dans le Toyota Production System, développé au Japon dans un contexte de ressources limitées et de production diversifiée. Deux idées structurent ce système : le juste-à-temps, qui consiste à produire la quantité nécessaire au moment nécessaire, et le jidoka, qui permet d’arrêter ou de signaler une anomalie afin de ne pas transmettre un défaut au poste suivant.
Le terme « Lean » a été utilisé plus tard pour décrire et formaliser ces pratiques. Copier les outils visibles de Toyota sans reprendre leur logique donne rarement de bons résultats. Un tableau Kanban posé dans un atelier mal approvisionné ne suffit pas : les règles de réassort, les responsabilités et le traitement des anomalies doivent suivre.
Lean manufacturing, lean management et Lean Six Sigma
| Approche | Périmètre | Finalité dominante |
|---|---|---|
| Lean manufacturing | Production, maintenance, logistique industrielle | Fluidifier les flux et éliminer les gaspillages |
| Lean management | Ensemble de l’organisation, y compris les services | Installer un mode de management fondé sur le terrain et l’amélioration continue |
| Lean Six Sigma | Processus industriels ou administratifs | Associer réduction des gaspillages et maîtrise statistique de la variabilité |
Quels sont les objectifs du Lean ?
La baisse des coûts peut être une conséquence du Lean, mais elle ne doit pas être son unique boussole. Une démarche cohérente cherche d’abord à améliorer le service rendu : produits conformes, délais fiables, quantités adaptées et capacité à détecter rapidement les problèmes.
Les objectifs les plus courants sont la réduction du délai de production, des stocks, des défauts et des changements de série. Le Lean vise aussi une meilleure utilisation des équipements, une circulation plus simple dans l’atelier et une résolution plus rapide des anomalies. L’implication des opérateurs compte directement : ce sont eux qui voient les contournements, les gestes pénibles et les défauts récurrents.
Les cinq principes fondamentaux du lean manufacturing
- Définir la valeur du point de vue du client. Il faut préciser ce qui est attendu : caractéristiques du produit, qualité, quantité, délai et niveau de service. Une tolérance plus serrée que nécessaire ou une finition invisible peut constituer du surtraitement.
- Cartographier la chaîne de valeur. La Value Stream Mapping représente les flux physiques et les flux d’information, depuis la commande jusqu’à l’expédition. Elle fait apparaître les temps de transformation, les attentes, les stocks intermédiaires et les reprises.
- Créer un flux continu. Les produits doivent avancer avec le moins d’interruptions possible. Cela peut nécessiter de rapprocher certains postes, d’équilibrer les charges ou de réduire la taille des lots. Le flux continu n’est toutefois pertinent que si le procédé est suffisamment stable.
- Produire selon la demande. Dans un système tiré, le poste aval déclenche le besoin du poste amont. On évite ainsi de fabriquer pour remplir un planning théorique ou occuper une machine. Le Kanban est l’un des moyens de piloter ce réapprovisionnement.
- Rechercher l’amélioration continue. Les standards ne sont pas figés : ils constituent la meilleure méthode connue à un instant donné. Une anomalie doit conduire à comprendre sa cause, tester une correction, vérifier son effet puis mettre à jour le standard.
Ces principes suivent un ordre logique. Mettre en place un flux tiré sur un processus instable, avec des pannes fréquentes et des données de stock fausses, ne fait que déplacer les difficultés.
Les huit gaspillages à repérer dans l’atelier
Le Lean classe les activités inutiles en grandes familles. Cette grille aide à observer un processus, mais elle ne remplace pas l’analyse des causes.
- Surproduction : fabriquer plus tôt ou en plus grande quantité que la demande. Elle immobilise de la trésorerie et masque les problèmes de qualité.
- Attentes : opérateur bloqué par une panne, pièce en attente de contrôle, ordre suspendu faute d’information.
- Transports inutiles : palettes déplacées plusieurs fois entre le stock, l’atelier et une zone tampon.
- Surtraitement : contrôle en double, finition excessive, ressaisie ou opération ajoutée sans besoin client ni obligation technique.
- Stocks excessifs : matières, encours ou produits finis supérieurs au besoin. Ils occupent de la place et augmentent le risque d’obsolescence.
- Mouvements inutiles : marche pour chercher un outil, flexion répétée ou accès difficile à un composant.
- Défauts et retouches : rebut, démontage, tri, réparation ou nouvelle fabrication.
- Compétences inexploitées : propositions ignorées, opérateurs non associés aux décisions ou polyvalence mal organisée.
Un même problème peut appartenir à plusieurs catégories. Une implantation mal conçue provoque par exemple du transport, des mouvements pénibles, des attentes et davantage d’encours. Il vaut mieux corriger cette cause commune que lancer quatre actions séparées.
Les principaux outils du lean manufacturing
Un outil Lean doit répondre à un problème observé. Déployer le 5S dans tous les ateliers parce qu’il est facile à photographier produit souvent un rangement de façade. Le choix dépend du défaut à réduire, du niveau de stabilité du procédé et de la capacité des équipes à tenir le nouveau fonctionnement.
| Outil | Usage concret | Exemple d’indicateur |
|---|---|---|
| 5S | Trier, ranger, nettoyer, standardiser et maintenir un poste. Un emplacement identifié évite la recherche d’outils et rend une absence immédiatement visible. | Temps de recherche, anomalies de poste |
| VSM | Cartographier un flux complet pour distinguer temps de transformation et temps d’attente. | Délai traversant, niveau d’encours |
| Kanban | Déclencher le réapprovisionnement selon la consommation réelle, avec une carte ou un signal numérique. | Ruptures, rotations de stock |
| SMED | Réduire les changements de série en préparant hors arrêt ce qui peut l’être et en simplifiant les réglages internes. | Durée moyenne de changement |
| TPM | Améliorer la disponibilité des équipements par la maintenance préventive, l’entretien courant et l’analyse des pannes. | TRS, fréquence et durée des pannes |
| Poka-Yoke | Empêcher une erreur ou la rendre immédiatement visible : détrompeur, gabarit, capteur de présence. | Défauts au poste, retouches |
| Andon | Signaler en temps réel une anomalie et appeler le soutien nécessaire sans attendre la fin du lot. | Temps de réaction, arrêts répétés |
| Jidoka | Arrêter automatiquement ou manuellement le processus lorsqu’une condition anormale apparaît. | Défauts transmis au poste suivant |
| Heijunka | Lisser le volume et le mix de production pour limiter les à-coups, sous réserve d’une demande suffisamment maîtrisée. | Variation quotidienne de charge |
| Takt time | Rythmer la production selon la demande : temps disponible divisé par le nombre d’unités demandées. | Écart entre temps de cycle et takt |
| Management visuel | Afficher au poste les objectifs, écarts, priorités et responsables d’action avec des données à jour. | Délai de traitement des écarts |
| Gemba Walk | Observer le travail là où il est réalisé, questionner les faits et vérifier les contraintes réelles. | Problèmes constatés puis résolus |
| PDCA et Kaizen | Planifier une amélioration, la tester, mesurer son effet et ajuster avant de la standardiser. | Actions achevées et gains maintenus |
| 5 pourquoi et A3 | Rechercher la cause d’un problème et structurer sur un support unique le constat, l’analyse, les actions et le suivi. | Récurrence des incidents |
Les outils se combinent souvent. Un chantier SMED peut s’appuyer sur le 5S pour préparer les accessoires, sur la vidéo pour séparer les tâches internes et externes, puis sur le management visuel pour suivre la durée de chaque changement. L’indicateur ne doit pas encourager un raccourci dangereux : gagner cinq minutes en supprimant une vérification de sécurité n’est pas une amélioration.
Comment mettre en place une démarche Lean dans une usine ?
- Choisir un problème précis. Retards, défauts récurrents, encours élevés ou changements trop longs constituent de meilleurs points de départ qu’un objectif général de « devenir Lean ».
- Observer le travail réel. Aller sur le terrain permet de comparer la procédure avec la pratique, sans commencer par chercher un responsable.
- Établir une mesure initiale. Définir l’indicateur, sa source, sa fréquence et la période de référence avant toute action.
- Cartographier le flux. Suivre une famille de produits de bout en bout plutôt que d’optimiser isolément chaque machine.
- Identifier les causes et les gaspillages. Les opérateurs, la maintenance, la qualité et la logistique doivent participer à l’analyse.
- Tester à petite échelle. Un secteur pilote ou une référence limite les risques et permet de corriger rapidement le dispositif.
- Standardiser ce qui fonctionne. Le standard doit être accessible, applicable et compris. Une instruction trop détaillée que personne ne peut suivre ne tiendra pas.
- Contrôler la pérennité. Les résultats doivent être vérifiés après plusieurs semaines, notamment après un changement d’équipe, une hausse de charge ou l’arrivée d’une nouvelle référence.
Le management de proximité doit donner du temps pour résoudre les problèmes, arbitrer les blocages entre services et accepter qu’un signal d’anomalie soit utile. Si chaque arrêt Andon donne lieu à un reproche, les opérateurs finissent simplement par ne plus signaler les défauts.
Quels indicateurs suivre ?
Un tableau de bord Lean reste court et relié au problème traité. Empiler des données quotidiennes que personne n’analyse ajoute du travail administratif.
- TRS : taux de rendement synthétique, calculé à partir de la disponibilité, de la performance et de la qualité. Il aide à distinguer pannes, ralentissements et non-conformités.
- Temps de cycle : durée nécessaire pour réaliser une unité ou une opération.
- Délai traversant : temps écoulé entre l’entrée dans le processus et la sortie, attentes comprises.
- Taux de défauts : part de produits non conformes, complétée si possible par le coût des retouches.
- Temps de changement de série : période entre la dernière pièce conforme d’une série et la première pièce conforme de la suivante.
- Stocks et encours : suivis en quantité, en valeur ou en jours de consommation.
- Taux de service : commandes livrées complètes et dans le délai promis.
- Résolution des problèmes : délai de clôture, récurrence et maintien des résultats plutôt que simple nombre d’idées déposées.
La productivité seule donne une vue incomplète. Elle doit être lue avec la qualité, la sécurité, le service et les encours afin d’éviter un gain local obtenu au détriment du reste du flux.
Exemple d’application sur une ligne de conditionnement
Prenons un cas illustratif : une ligne change de format plusieurs fois par semaine. Chaque changement dure en moyenne 70 minutes, les outils sont répartis dans plusieurs armoires et les premiers emballages présentent régulièrement un mauvais réglage. Pour compenser, le planning augmente les tailles de lot, ce qui crée cinq jours de stock intermédiaire.
L’équipe filme un changement avec l’accord des personnes concernées, puis classe les tâches. Le nettoyage obligatoire sur machine reste interne, tandis que les outils, pièces de format et documents peuvent être préparés pendant que la série précédente tourne. Un chariot dédié est créé, les réglages de référence sont repérés et une liste de contrôle valide la première pièce.
Dans ce scénario, le temps de changement passe progressivement de 70 à 35 minutes et le stock intermédiaire de cinq à trois jours. Ces chiffres ne constituent pas une promesse : ils servent à montrer la méthode de mesure. Le résultat doit être confirmé sur plusieurs changements, avec différents opérateurs, sans hausse des défauts ni dégradation des conditions de travail.
Avantages et limites du lean manufacturing
Une démarche bien conduite réduit les délais, les encours et les reprises. Elle rend aussi les problèmes plus visibles. Avec moins de stock entre deux postes, une panne ou un défaut apparaît plus vite ; c’est inconfortable au début, mais nécessaire pour traiter la cause au lieu de la dissimuler derrière une réserve.
Le Lean devient en revanche contre-productif s’il est réduit à une chasse aux coûts. Supprimer des marges sans fiabiliser les équipements, réduire les effectifs sans revoir la charge ou imposer des standards sans consulter les utilisateurs fragilise la production. L’INRS indique d’ailleurs que les effets sur les conditions de travail dépendent du contexte et des modalités concrètes de déploiement.
La résistance des équipes vient souvent d’expériences antérieures : chantiers sans suite, indicateurs utilisés pour sanctionner ou décisions déjà prises avant la consultation. La transparence sur les objectifs est donc indispensable. Le Lean peut supprimer des tâches inutiles, mais il ne doit pas être présenté comme un prétexte automatique à la réduction des effectifs.
FAQ sur le lean manufacturing
Quelle est la différence entre Lean et Six Sigma ?
Le Lean travaille principalement sur les flux, les délais et les gaspillages. Six Sigma cherche à réduire la variabilité et les défauts par une analyse structurée des données. Les deux démarches peuvent être combinées lorsque le processus cumule attentes importantes et dispersion difficile à maîtriser.
Le lean manufacturing est-il réservé à l’industrie ?
Non. Ses principes s’appliquent aux flux administratifs, à la logistique, à la maintenance, aux établissements de santé ou aux services. Il faut cependant adapter les outils : un dossier, une demande ou une information remplace alors la pièce physique.
Quels outils faut-il mettre en place en premier ?
Il n’existe pas d’ordre universel. Le 5S est adapté à un poste encombré, la VSM à un délai global mal compris et le SMED à des changements de série pénalisants. Avant l’outil, il faut disposer d’un problème défini et d’une mesure initiale fiable.
Combien de temps faut-il pour obtenir des résultats ?
Une action ciblée peut produire un effet en quelques semaines. Transformer les habitudes de management, stabiliser plusieurs flux et maintenir les standards demande davantage de temps. Un gain rapide ne vaut que s’il reste visible après les changements d’équipe et les périodes de forte activité.
Le Lean permet-il de réduire les effectifs ?
Le but opérationnel est de retirer du processus les tâches inutiles, pas de supprimer mécaniquement des postes. Associer chaque amélioration à une réduction d’effectif décourage les remontées de terrain : personne n’a intérêt à proposer un gain si celui-ci menace directement son équipe.
Quel est le rôle du manager de proximité ?
Le manager fixe les priorités, vérifie les faits au Gemba, aide à lever les blocages et s’assure que les standards restent applicables. Il doit surtout distinguer l’erreur ponctuelle du défaut de processus. Sans ce travail quotidien, les tableaux se remplissent, mais les mêmes problèmes reviennent.